

Le défi du frittage au nitrure de silicium
Le nitrure de silicium (Si₃N₄) est l’une des céramiques avancées les plus complexes techniquement à fabriquer. Contrairement aux céramiques d’oxyde (Al₂O₃, ZrO₂) qui agglomérés facilement via la diffusion à l’état solide, Si₃NComposé lié de façon covalenteAvec des coefficients d’auto-diffusion extrêmement bas. Il ne peut atteindre la pleine densité par le seul frittage conventionnel sans pression. En outre, Si₃N₄ est thermodynamiquement instable aux températures requises pour la densification — il commence à se décomposer en silicium élémentaire et en gaz azote au-dessus de 1800°C à la pression atmosphérique.
Pour surmonter ces obstacles, il faut une combinaison sophistiquée deFrittage en phase liquide(utilisation d’additifs oxydés pour former une phase vitreuse transitoire),Surpression élevée d’azote(supprimer la décomposition), et souventPressage isostatique chaud(pour éliminer la porosité résiduelle). Le résultat est un matériau avec une densité théorique > 99,9%, une ténacité à la rupture exceptionnelle, et la fiabilité exigée par l’aérospatiale, l’automobile et les industries des semi-conducteurs.
Caractéristiques de poudre brute & additifs de frittage
La qualité du composant final Si₃N₄ est fondamentalement déterminée par les caractéristiques de la poudre de départ et le système d’additif soigneusement conçu.
α-Si₃N₄ poudre exigences
Pureté de phase:>95% α-phase (se transforme en β pendant le frittage pour le durcissement)
Taille des particules:D50 = 0,2-0,5 μm (submicron pour une fritabilité améliorée)
Teneur en oxygène:Contrôlé 1,0-2,0 % en poids (forme la couche de SiO₂ aidant la phase liquide)
Impuretés métalliques:Fe, Al, Ca et lt; 50 ppm chacun (empêche la dégradation)
Surface de pari:10-20 m²/g (équilibre de réactivité optimal)
Systèmes d’additifs de frittage
Pure Si₃N₄ ne peut pas agglomérer. Les additifs oxydes réagissent avec la surface SiO₂ pour former unY-Si-Al-O-N (YASAN) phase liquideÀ ~1700°C qui permet la densification solution-reprécipitation:
Y₂O₃ + Al₂O₃:Le système le plus courant; Viscosité optimale & mouillage
MgO/MgSiN₂:Favorise une densification plus rapide à des temps plus faibles
Oxydes de terres rares (Lu₂O₃, Yb₂O₃):Réfractaire plus élevé pour des applications à haute température
Additif total:Typiquement 5-12 % en poids (équilibre de la densité vs. fluage à haute température)
Flux de processus de fabrication complet
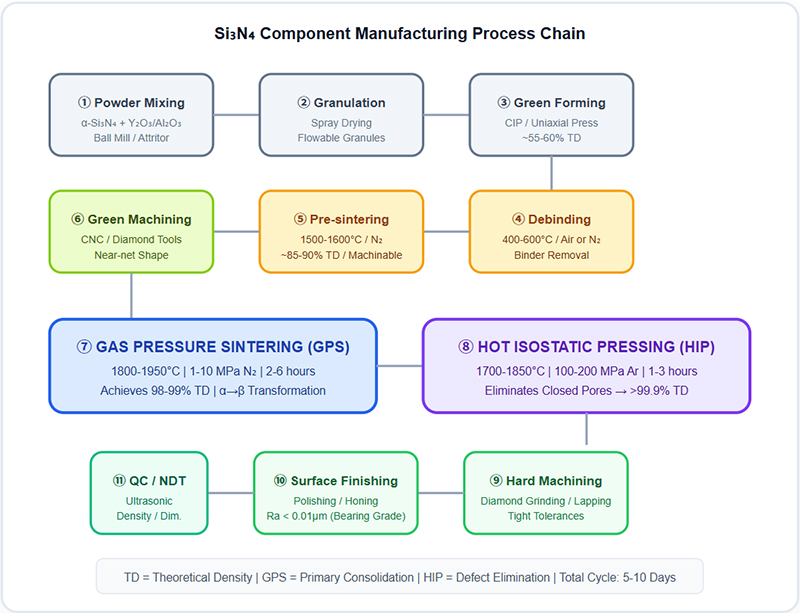
Le schéma suivant illustre la séquence de fabrication de bout en bout, de la poudre brute aux composants finis haute densité Si₃N₄ :
Diagramme 1: flux de processus de fabrication des composants Si₃N₄ haute densité
GPS vs HIP: stratégie de Densification en deux étapes
Frittage à pression de gaz (GPS)
Étape de Consolidation primaire
Température:1800-1950°C
Pression de n ₂ :1-10 MPa
Temps de séjour:2 à 6 heures
Densité atteinte:98 à 99% TD
Fonction principale:Supprime la décomposition de Si₃N₄, permet la formation de phase liquide, entraîne la transformation α→β
Limitation:Impossible d’éliminer les pores fermés isolés piégés dans les grains
Pressage isostatique chaud (HIP)
Densification post-frittage
Température:1700-1850°C
Pression ar:100 à 200 MPa
Temps de séjour:1 à 3 heures
Densité atteinte:> 99,9% TD
Fonction principale:La pression hydrostatique effondre la microporosité fermée, guérit les défauts internes
Résultat:Maximise le module de Weibull, la durée de vie à la fatigue et la ténacité à la rupture
Connaissances approfondies: pourquoi ne pas utiliser HIP seul?
Hanche exige que la partie ait déjàPorosité fermée(pas de canaux à pores ouverts reliés à la surface). Si un corps vert aux pores ouverts est HIP' d, le gaz sous pression pénètre dans le réseau interstitiel et aucune densification ne se produit. Le GPS ferme d’abord les pores ouverts par frittage en phase liquide, créant des vides fermés isolés qui peuvent ensuite s’effondrer. Cette approche en deux étapes est essentielle pour atteindre à la fois la pleine densité et les géométries complexes.
Transformation de Phase α-β et trempage microstructurel
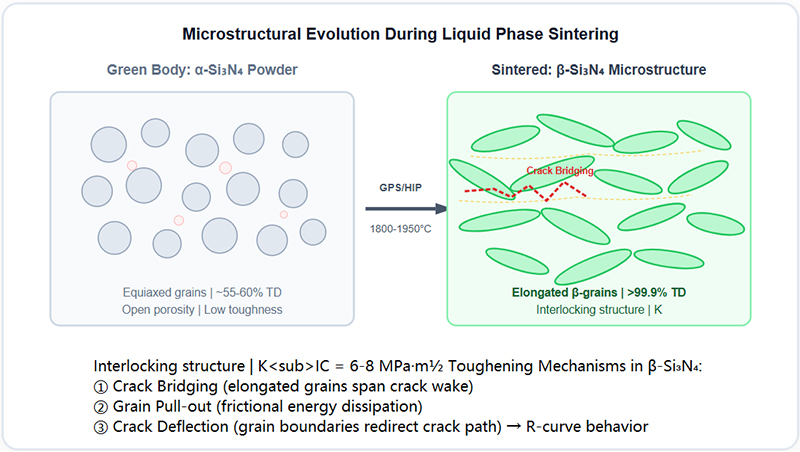
La résistance exceptionnelle à la rupture de Si₃N₄ n’est pas inhérente à la structure cristalline: elle estConçu grâce à un développement microstructurel contrôléPendant l’agglomération. La transformation des grains α équiaxes en grains β allongés crée une microstructure emboîtée qui résiste à la propagation des fissures.
Figure 2: Transformation de Phase α→β et mécanisme de bridage de fissure
Mécanisme de solution-reprécipitation
Lors du frittage en phase liquide, les petits grains α-Si₃N₄ se dissolvent dans le bain Y-Si-Al-O-N et reprécipitent sous forme de cristaux β-Si₃N₄ allongés sur des noyaux β existants. cetteOstwald affinageLe processus est conduit par l’énergie de surface inférieure des grains β et produit des rapports d’aspect de 5-10:1, qui sont critiques pour le durcissement.
Ingénierie des limites de grains
Le mince film d’enveloppe à grain amorphe (~1-2 nm) laissé après le refroidissement contrôle la résistance au fluage à haute température. Les traitements thermiques post-frittage peuventdévitrifierCette phase vitreuse en silicates cristallins, améliorant considérablement la résistance au fluage à >1200°C pour les turbines et les applications aérospatiales.
Usinage de précision & finition de Surface
Entièrement fritté Si₃N₄ a une dureté HV De 1500 à 1700, rendant l’usinage conventionnel impossible. Toutes les finitions dimensionnelles doivent être effectuées avec des abrasifs diamantés, et la stratégie dépend fortement si l’usinage est fait avant ou après la densification finale.
| scène | La méthode | tolérance | Notes notes |
|---|---|---|---|
| Usinage vert | Carbure/HSS CNC | ± 0,1 millimètre | Corps pré-fritté (~85% TD); Rapide, faible coût; Représente 15-20% de rétrécissement |
| Meulage dur | Roue diamant (résine/métal Bond) | ± 0,005 millimètres | Entièrement fritté; Génère des contraintes superficielles de compression; Liquide de refroidissement obligatoire |
| Rodage/rodage | Boue de diamant + plaque de fonte | ± 0,001 millimètre | Pour les billes de roulement; Atteint la sphéricité G3-G5; Enlève la couche endommagée par le meulage |
| Superfinition/polissage | CMP/abrasif magnétique | Ra < 0,005 μm | Finition miroir pour les catégories optiques/semi-conducteurs; Élimine les microfissures subsuperficielles |
Critique: éviter les dommages induits par la broyage
Le meulage agressif de fritté Si₃NMicrofissures subsuperficiellesJusqu’à 20 à 50 μm de profondeur qui agissent comme des sites d’initiation de la fatigue. Un contrôle approprié du processus comprend: une faible profondeur de coupe (<5 μm/ passe), un débit de refroidissement adéquat, des roues à grain fin (#400+), et le rodage/polissage post-meulage obligatoire pour enlever la couche endommagée. Pour les composants de la catégorie roulement, la mesure des contraintes résiduelles par diffraction de rayons x est utilisée pour vérifier l’intégrité de la surface.
Applications critiques des composants haute densité Si₃N₄
Boules de roulement hybrides & Rollers
Exigence:> 99,9% densité, G3-G5 sphericity, zéro défauts de sous-surface.
Avantage:60% plus léger que l’acier, électriquement isolant, 3-10× la vie de fatigue. Utilisé dans les moteurs EV, les broches de machines-outils, les éoliennes et les turbopompes aérospatiales.
Pièces d’équipement semi-conducteur
Exigence:Pureté ultra-élevée (> 99,99%), résistance à l’érosion de plasma, faible génération de particules.
Avantage:Anneaux de focalisation de gravure, embarcations CVD wafer, dispositifs de retenue CMP. Résiste aux plasmas fluorés agressifs et aux cycles de four à 1200°C sans contaminer les plaquettes.
Composants de moteur automobile
Exigence:Résistance aux chocs thermiques, résistance à hautes températures, résistance à l’usure.
Avantage:rotors de turbocompresseurs (retard réduit), bougies de préchauffage, suiveurs de trains de soupapes, buses d’injection de carburant. Permet des températures de combustion plus élevées et une efficacité améliorée.
Outils de coupe de métal & Inserts
Exigence:Dureté à chaud élevée, inertie chimique vs. alliages à base de fer.
Avantage:Machines fonte et superalliages à 2-3× la vitesse du carbure. Pas d’usure de cratère avec l’acier en raison de la stabilité chimique. Idéal pour le tournage et le fraisage à grande vitesse.
Soudage &; luminaires thermiques
Exigence:Non conducteur, isolant thermiquement, résistant aux éclaboussures de métal fondu.
Avantage:Embouts de soudage, pointes de localisation, accessoires de brasage. Ne colle pas aux éclaboussures de soudure, isole électriquement les pièces à usiner, survit au cycle thermique répété.
Pièces d’usure industrielles
Exigence:Résistance extrême à l’abrasion, immunité à la corrosion.
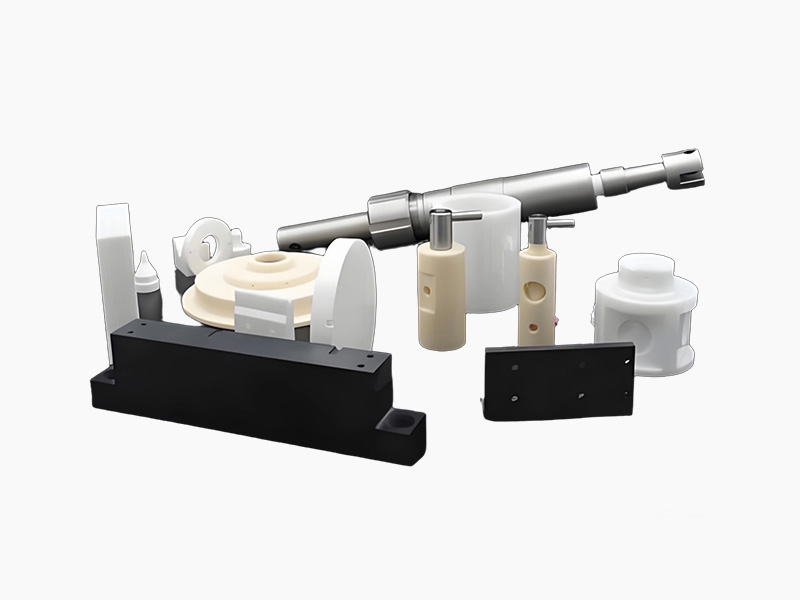
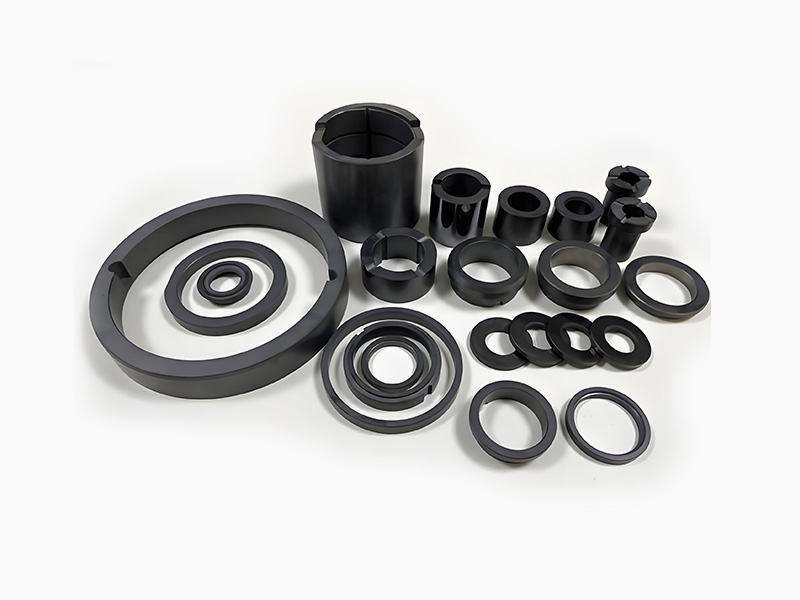
Avantage:Joints de pompe, buses de soufflage, guides de filetage, matrices d’extrusion. Résiste au carbure de tungstène dans des environnements corrosifs et abrasifs où WC subit une attaque chimique.
Propriétés finales de HIP& haute densité#39; d Si₃N
| La propriété | Valeur (HIP Si₃N₄) | Importance du projet |
|---|---|---|
| densité | 3,20-3,25 g/cm³ (> 99,9% TD) | Presque théorique; Élimine les défaillances liées à la porositée |
| Résistance à la flexion | De 800 à 1200 MPa | Le plus élevé parmi les céramiques structurelles |
| Résistance à la rupture (KC c) | 6.0-8.0 MPa·m½ | 2-3× supérieur à Al₂O₃; Permet le chargement dynamique |
| Dureté (HV) | 1500-1700 | Résistance exceptionnelle à l’usure et à l’abrasion |
| Choc thermique (ΔT) | >800°C | Survit à la trempe de la chaleur au rouge à l’eau |
| Température de Service max | 1200-1400°C (dépendant de la charge) | Conserve >80% RT force à 1000°C |
| Résistivité électrique | >10¹⁴ Ω·cm | Isolant parfait pour la prévention EDM |
| Module de weibull (m) | 15-30 (niveau de la hanche) | Fiabilité élevée; Statistiques d’échec prévisible |
Questions fréquemment posées en ingénierie (FAQ)
Q1: quel est le retrait typique pendant le frittage de Si₃N₄?
Le rétrécissement linéaire pendant le frittage GPS est typiquementDe 15 à 22%, en fonction de la densité verte et de la teneur en additifs. Le retrait volumétrique est d’environ 40-50%. Cela doit être pris en compte avec précision dans les indemnités d’usinage vertes. Le retrait est isotrope pour les pièces formées par cip, mais peut être légèrement anisotrope pour les composants pressés uniaxialement en raison des gradients de densité verts.
Q2: est-ce que Si₃N₄ peut être joint ou brasé aux métaux?
Oui, mais cela nécessite des techniques spécialisées. Le brasage actif des métaux (en utilisant des alliages de remplissage contenant du Ti comme Ag-Cu-Ti) crée des joints solides en réagissant avec la surface Si₃N₄ pour former des intercalaires TiN/Ti/Si₃. Le collage direct et le collage par diffusion sont également possibles. Le principal défi consiste à gérerInadéquation CTE(Si₃N₄: 3,2 ppm/K contre acier: 12 ppm/K), qui nécessite des intercalaires conformes ou des joints gradués pour éviter les fissures pendant le refroidissement.
Q3: comment Si₃N₄ se compare-t-elle à SiC et ZrO₂ pour les applications structurelles?
Contre SiC:Si₃N₄ a une résistance à la rupture supérieure (6-8 vs 3-4 MPa·m½) et résistance aux chocs thermiques, mais conductivité thermique inférieure et résistance à l’oxydation au-dessus de 1400°C.Contre ZrO₂:Si₃N₄ conserve sa résistance à des températures beaucoup plus élevées (ZrO₂ se dégrade au-dessus de 800°C en raison de l’instabilité de phase), mais ZrO₂ a une ténacité à température ambiante plus élevée. Si₃N₄ offre le meilleur équilibre global pour les applications dynamiques à haute température.
Q4: quelles méthodes de CND sont utilisées pour qualifier les composants Si₃N₄ haute densité?
Les composants critiques font l’objet de multiples inspections end:Contrôle par ultrasons(pulse-écho, 50-100 MHz) détecte les pores subsuperficiels et les inclusions >10 μm.Radiographie CT balayageFournit une cartographie volumétrique des défauts 3D.inspection de pénétrant de colorantRévèle des fissures qui cassent la surface.inspection par pénétrant fluorescent (FPI)Est utilisé pour les billes de roulement aérospatiales. La vérification de densité par l’intermédiaire de la méthode d’archimède confirme > 99,9% TD. Chaque bille de roulement est inspectée individuellement selon la norme ISO 26602.