

Table1800-1950°C1700-1850°C emon[unused_word0006]des matières tec chnique
Le défi fondamental de frittage Si₃N₄
Le nitrure de silicium présente un paradoxe unique dans le traitement de la céramique: c’est l’une des céramiques structurelles les plus précieuses précisément en raison de ses propriétés qui la rendent extraordinairement difficile à fabriquer. Si₃N₄ est unComposé lié de façon covalenteAvec des coefficients d’auto-diffusion de l’ordre de 10⁻¹⁴ cm²/s à 1800° c — environ six ordres de grandeur inférieurs aux céramiques oxydées comme Al₂O₃. Le frittage à l’état solide par diffusion de vacance est donc cinétiquement impossible dans les délais pratiques.
Pour compléter ce défi, Si₃NMétastable thermodynamiquementAux températures requises pour la densification. Au-dessus d’environ 1800°C à la pression atmosphérique, il se décompose exothermiquement en silicium liquide et en azote gazeux (Si₃N₄ → 3Si(l) + 2N₂(g)). Cette température de décomposition se situe directement dans la fenêtre nécessaire à une frittage efficace en phase liquide.
La solution de fabrication nécessite un contrôle simultané de trois variables: (1)Formateurs de phase liquide(Y₂O₃-Al₂O₃, MgO, oxydes de terres rares) qui créent une fusion de silicate transitoire permettant la reprécipitation par solution-solution; (2) (2)Surpression élevée d’azoteQui déplace l’équilibre de décomposition à des températures plus élevées selon la relation de Clausius-Clapeyron; Et (3)Profils thermiques précisQui équilibrent la cinétique de densification contre la transformation de phase α→β et la croissance du grain. Seulement par la maîtrise de chacun des trois peut > 99,9% densité théorique être atteint.
Spécification de poudre crue & conception d’additif de frittage
La performance finale des composants est prédéterminée au stade de la poudre. Chaque paramètre — du rapport α/β à la teneur en oxygène en passant par la chimie additive — est conçu pour contrôler la cinétique de densification et la microstructure finale.
α-Si₃N₄ poudre spécifications
Pureté de phase:≥95% α-Si₃N₄ (α se transforme en β pendant le frittage; les semences β préexistantes contrôle la morphologie des grains)
Taille des particules (D50):0,2-0,5 μm (submicron maximise la force motrice d’énergie de surface pour le frittage)
Surface de pari:10-20 m²/g (réactivité optimale sans agglomération excessive)
Teneur en oxygène:1,0-2,0 % en poids (la couche superficielle de SiO₂ participe à la formation de phase liquide; trop faible inhibe le mouillage, trop élevé dégrade les propriétés à hautes températures)
Impuretés métalliques:Fe, Ca, Na each<50 ppm (empêchez les eutectiques à basse fusion et l’affaiblissement des limites de grain)
Silicium libre:<0.5 % en poids (Si excédentaire indique une décomposition préalable)
Systèmes d’additifs de frittage
Les additifs réagissent avec la surface SiO₂ pour former unY-Si-Al-O-N (YASAN) oxynitrure fonduÀ ~1700°C. Ce liquide mouille les grains Si₃N₄, permet la reprécipitation de solution-et contrôle le rapport d’aspect des grains β :
Y₂O₃ + Al₂O₃ (5-8 % en poids):Norme de l’industrie; Viscosité de fusion optimale, angle de mouillage et lt;30°, taux de densification équilibré et croissance du grain
MgO/MgSiN₂ (2-4 % en poids):Abaisse la température eutectique de ~100°C; densification plus rapide mais grains plus gros
Oxydes de terres rares (Lu₂O₃, Yb₂O₃, Sc₂O₃):Force de champ de cation plus élevée → plus de limites de grain réfractaire → résistance supérieure au fluage à >1200°C
Gamme totale d’additif:5-12 % en poids (plus élevé = frittage plus facile mais plus faible résistance à haute température en raison de l’excès de phase vitreuse)
Connaissances approfondies: voies de synthèse de poudre
Trois voies principales existent:(1) nitridation directe(Si + N₂ → Si₃N₄; distribution granulométrique économique mais large);(2) réduction-nitridation carbothermique(SiO₂ + C + N₂ → Si₃N₄ + CO; poudre plus fine et plus pure);(3) synthèse chimique de vapeurSi(NH)₂ → Si₃N₄; La plus grande pureté, PSD le plus étroit, coût premium). Bearing-grade Si₃N₄ utilise généralement la route (2) ou (3) pour un comportement de frittage cohérent et des microstructures sans défaut.
Chaîne de processus de fabrication de bout en bout
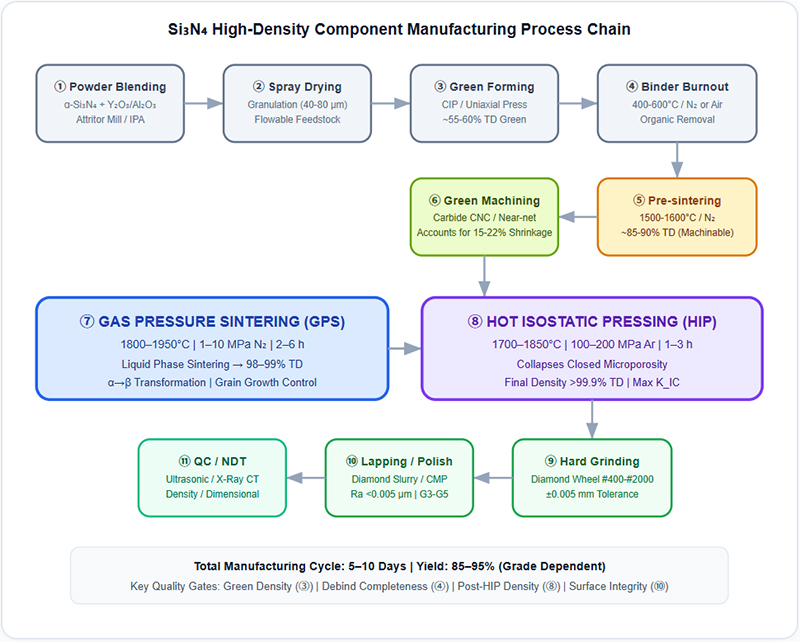
Le schéma suivant illustre le processus complet en 11 étapes depuis le mélange de poudre brute jusqu’à la qualification finale de CND. Chaque étape a défini des portes de qualité et des fenêtres de processus critiques pour atteindre > 99,9% de densité.
Diagramme 1: flux de processus de fabrication des composants Si₃N₄ haute densité
GPS vs HIP: mécanismes de Densification complémentaires
La réalisation de > 99,9% densité théorique nécessite deux mécanismes physiques distincts fonctionnant séquentiellement. Ni GPS ni HIP seuls ne suffisent pour bearing-grade Si₃N₄.
Frittage à pression de gaz (GPS)
Consolidation primaire
T: 1800-1950°C | P:1-10 MPa N₂
Demeurer:2 à 6 heures
Mécanisme:Frittage en phase liquide (solution-reprécipitation par YASAN melt)
Densité atteinte:98 à 99% TD
Fonctions:Supprime la décomposition Si₃N₄ (décalage l’équilibre via Le Chatelier); Permet la transformation de α→β; Ferme le réseau ouvert de porosité
Limitation:Les pores fermés isolés (<1 μm) piégés aux jonctions triples de grain demeurent; Il s’agit de sites potentiels d’initiation à la fatigue
Pressage isostatique chaud (HIP)
Élimination des défauts
T: 1700-1850°C | P:100 à 200 MPa Ar
Demeurer:1 à 3 heures
Mécanisme:Flux plastique hydrostatique + fluage diffusionnel effondrement des pores fermés
Densité atteinte:> 99,9% TD
Fonctions:Élimine la microporosité fermée résiduelle; Guérit les microfissures internes; Augmente le module de Weibull de ~12 à >20
Prérequis:La pièce doit avoir seulement une porosité fermée (aucun canal ouvert à la surface); Le GPS doit précéder HIP
Pourquoi ne pas brancher seul? La Distinction de porosité ouverte/fermée
HIP applique une pression hydrostatique uniforme via un milieu gazeux. Si le corps vert contientPorosité ouverte(canaux interconnectés atteignant la surface), l’ar sous pression pénètre l’ensemble du réseau interstitiel, égalisant la pression interne et externe, ce qui entraîne une force nette de densification nulle. GPS d’abord élimine la porosité ouverte par l’écoulement en phase liquide et le réarrangement des grains, scellant tous les pores sous forme de vides fermés isolés. Alors seulement HIP& peut#39; s la pression hydrostatique crée le différentiel nécessaire pour effondrer plastiquement ces vides. Cette exigence séquentielle est fondamentale pour le traitement de Si₃N₄.
α→β Transformation de Phase et mécanismes de trempage microstructurel
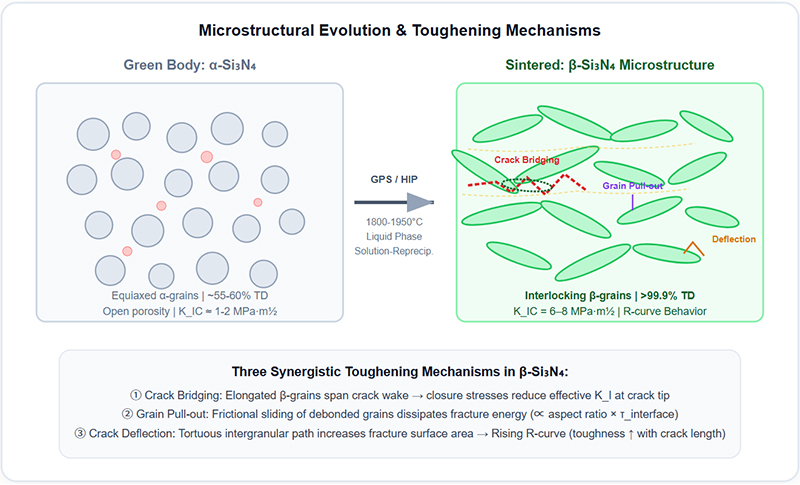
La ténacité à la rupture de Si₃N₄ (6-8 MPa·m½) n’est pas une propriété intrinsèque de cristal — c’est unePropriété émergente d’ingénierieRésultant d’un développement microstructurel contrôlé lors de l’agglomération en phase liquide. Comprendre cette transformation est essentiel pour comprendre pourquoi Si₃N₄ surpasse toutes les autres céramiques monolithiques dans les applications structurelles dynamiques.
Diagramme 2: α→β Transformation et mécanismes de trempage des fissures dans les agglomérés
Cinétique solution-reprécipitation
Les petits grains α se dissolvent préférentiellement (énergie de surface/courbure plus élevée) dans la fonte de YASAN et reprécipitent sur les noyaux β existants sous forme de cristaux allongés. cetteOstwald affinageEst régi par l’effet Gibbs-Thomson. Des rapports d’aspect de 5 à 15:1 sont obtenus en contrôlant le taux de rampe de température, le temps de séjour et la chimie additive. Un chauffage plus rapide favorise une densité de nucléation plus élevée → grains plus fins; Un chauffage plus lent favorise moins de noyaux → grains plus grossiers, à plus haut rapport d’aspect avec une plus grande ténacité.
Ingénierie de Phase des limites des grains
Après refroidissement, un mince film d’oxynitrure amorphe (0,5-2 nm) reste aux joints des grains. Cette phase vitreuse contrôle la résistance au fluage à haute température et à l’oxydation.Recuit post-frittageÀ 1400- formation professionnelle1600°C dévitrifie ce film en silicates cristallins (par exemple, Y₂Si₂O l, melilite), augmentant la température de transition du verre de ~900°C à >1300°C. Ceci est essentiel pour les composants de turbines et d’aérospatiale fonctionnant au-dessus de 1000°C.
Finition diamant de précision & contrôle d’intégrité de Surface
Entièrement fritté Si₃N₄ (HV De 1500 à 1700) dépasse la dureté de tous les outils de coupe conventionnels. Toutes les finitions dimensionnelles nécessitent des abrasifs diamantés, et le processus doit être soigneusement contrôlé pour éviter d’introduire des dommages subsuperficiels qui compromettent la performance à la fatigue.
| Étape du processus | Outil/média | Tolérance réalisable | Paramètres critiques |
|---|---|---|---|
| Usinage vert | WC/HSS CNC | ± 0,1 millimètre | Pré-fritté (~85% TD); Enlèvement matériel rapide; Compte pour De 15 à 22% de retrait linéaire |
| Broyage brut | Diamant metal-bond#120- formation professionnelle#220 | ± 0,02 millimètre | Profondeur ≤20 μm/ passe; Le caloporteur d’inondation; Élimine les erreurs de peau et de forme de frittage |
| Broyage fin | Diamant résine bond#400-#2000 | ± 0,005 millimètres | Profondeur ≤5 μm/ passe; Induit des contraintes résiduelles de compression bénéfiques; Minimise la profondeur des fissures sous la surface |
| rodage | Boue diamantée + plaque CI | ± 0,001 millimètre | Enlève entièrement la couche endommagée par le meulage; Réalise la sphéricité G3-G5 pour les billes de roulement |
| Superfinition/CMP | Silice colloïdale/Mag. Abrasif | Ra < 0,005 μm | Finition miroir; Aucun dommage subsuperficiel; Requis pour les catégories de semi-conducteurs et optiques |
Critique: gestion des dommages subsuperficiels
Le meulage agressif de diamant introduit unCouche de surface endommagéeComposé de microfissures médianes/radiales s’étendant de 20 à 50 μm sous la surface. Ces fissures servent de points d’amorce de la fatigue sous des charges cycliques, ce qui peut réduire la durée de vie des roulements d’un ordre de grandeur. Les mesures d’atténuation obligatoires comprennent: (1) le raffinement progressif du grain (ne jamais sauter plus de deux tailles de grain); (2) profondeur finale de broyage fin ≤3 μm/ passe; (3) enlèvement Minimum de la matière de rodage ≥2× profondeur de fissure mesurée (vérifiée par microscopie div transversale conique); (4) XRD sin²ψ mesure des contraintes résiduelles confirmant l’état de surface de compression (objectif: -200 à -500 MPa).
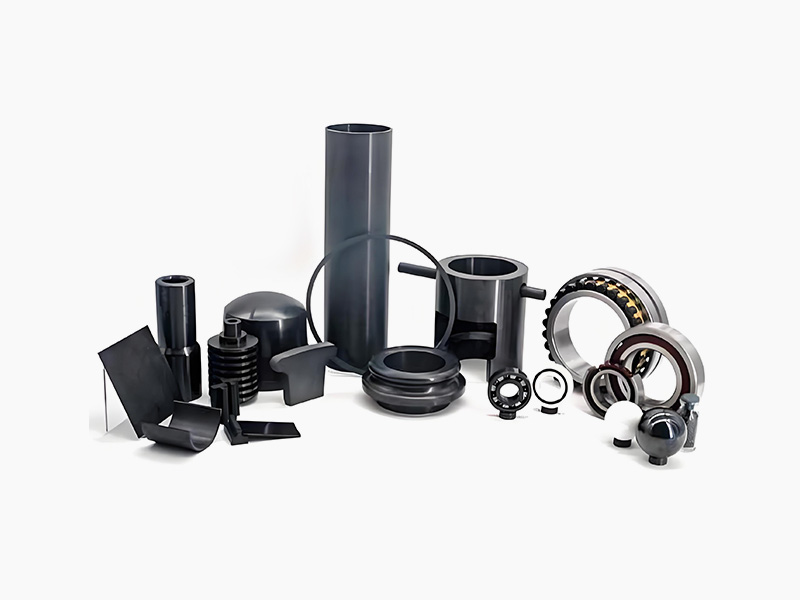
Applications critiques activées par haute densité Si₃N
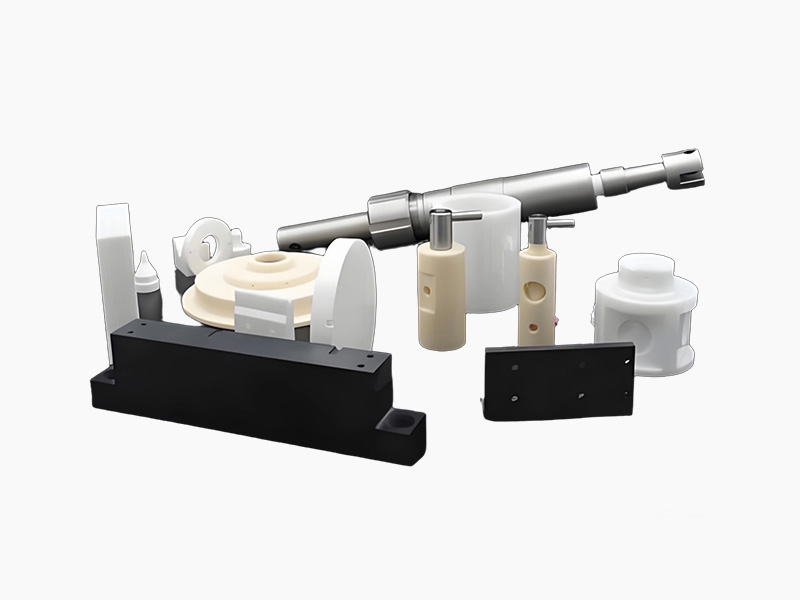
Boules de roulement hybrides & Rollers
Exigence critique:> 99,9% TD, sphéricité G3-G5, zéro défaut de sous-surface (ISO 26602).
Gain de performance:Réduction de poids de 60% → charge centrifuge inférieure de 60%; L’isolation électrique élimine les cannelures EDM; 3-10× L durée de vie à la fatigue en fonction de l’acier. Standard dans les moteurs de traction EV, les broches CNC, les éoliennes et les turbopompes de fusée.
Équipement Fab semi-conducteur
Exigence critique:Pureté ultra-élevée (> 99,99%), résistance à l’érosion de plasma, génération de particules presque nulle.
Gain de performance:Les anneaux de mise au point de la gravure, les bateaux de wafer CVD, les retainers CMP résistent aux plasmas agressifs CF₄/O₂ et aux cycles de four à 1200°C sans contamination métallique. Durée de vie 5-10× plus longue par rapport au quartz ou Al₂O₃.
Composants du groupe motopropulseur automobile
Exigence critique:Résistance aux chocs thermiques (ΔT >800°C), résistance conservée à 1000°C+, résistance à l’usure.
Gain de performance:rotors de turbocompresseur (40% plus léger → retard réduit), bougies de préchauffage, suiveurs de train de vanne, injecteurs de carburant. Permet une EGT plus élevée et une efficacité thermique améliorée.
Inserts pour outils de coupe en métal
Exigence critique:Rétention de dureté à chaud, inertie chimique par rapport aux alliages à base de fe.
Gain de performance:Machines de fonte grise et superalliages de nickel à des vitesses de 2-3× carbure. Pas d’usure de cratère avec l’acier (contrairement au WC-Co). Idéal pour le tournage à grande vitesse, le fraisage et l’usinage de pièces dures (>45 HRC).
Soudure & appareils de traitement thermique
Exigence critique:Isolation électrique, stabilité thermique, non-mouillage aux métaux en fusion.
Gain de performance:Embouts de soudure, accessoires de brasage, palettes de soudure. N’adhère pas aux éclaboussures de soudure; Isole électriquement les pièces; Survit à des milliers de cycles thermiques sans dégradation.
Usure industrielle & pièces de Corrosion
Exigence critique:abrasion combinée + résistance à la corrosion.
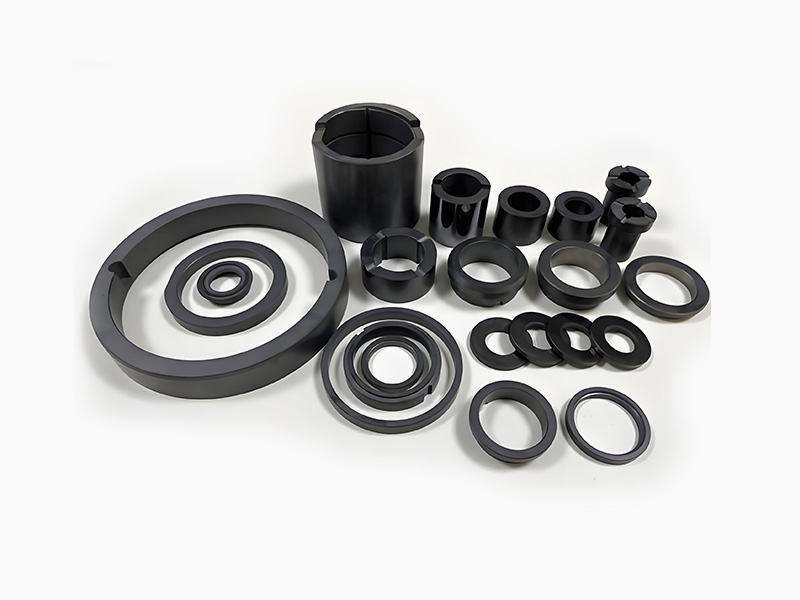
Gain de performance:faces d’étanchéité mécaniques, buses à explosion, filières d’extrusion, piston de pompe. Résiste au carbure de tungstène dans des environnements de lisier acides/alcalins où WC souffre de lixiviation de liant et attaque chimique.
Propriétés finales: HIP-Densified Si₃N₄ (Grade de roulement)
| La propriété | Valeur typique (HIP Si₃N₄) | Importance technique |
|---|---|---|
| densité | 3,20-3,25 g/cm³ (> 99,9% TD) | Élimine la fatigue due à la porositée; Permet des statistiques fiables sur Weibull |
| Résistance à la flexion (RT) | De 800 à 1200 MPa | Le plus élevé parmi les céramiques structurelles monolithiques |
| Résistance à la rupture (KC c) | 6.0-8.0 MPa·m½ | 2-3× Al₂O₃; Permet des applications dynamiques/chargées par choc |
| Dureté vickers (HV10) | 1500-1700 | Résistance exceptionnelle à l’abrasion et aux débris |
| Jeune ' Module s | 300-320 GPa | 50% plus rigide que l’acier → contact hertzien plus petit → moins de dérapage |
| Résistance aux chocs thermiques (ΔTc) | >800°C | Survit à la trempe de l’eau de la chaleur rouge; Inégalé parmi les céramiques d’ingénierie |
| Max Temp de Service continu | 1200-1400°C | Conserve >80% RT résistance à 1000°C (l’acier perd >90%) |
| Résistivité du Volume | >10¹⁴ Ω·cm | Parfait diélectrique; Bloque les courants EDM dans les moteurs VFD |
| CTE: | 3.2 × 10⁻⁶ /K | ¼ d’acier → précharge stable dans les roulements hybrides sur toute la gamme thermique |
| Module de weibull (m) | 15-30 (niveau de la hanche) | Fiabilité élevée; distribution étroite de la force pour les faisables de conception |
Questions fréquemment posées en ingénierie
Q1: quelle est la contraction linéaire typique pendant le frittage de Si₃N₄, et comment est-elle gérée?
Le rétrécissement linéaire pendant le GPS est typiquement15-22%(volumétrique: 40-50%), en fonction de la densité verte, de la teneur en additifs et de la distribution granulométrique. Le rétrécissement est géré par: (1) contrôle précis de la densité verte via le calibrage de pression CIP; (2) morphologie uniforme des granules du séchage par pulvérisation; (3) usinage vert surdimensionné avec des modèles CAD compensés par rétrécissement; (4) contrôle statistique de processus suivi de la variation de retrait de lot à lot (cible: ± 0,3%). Le retrait anisotrope (< différence de 1% axiale vs. radiale) se produit dans les pièces pressées uniaxialement en raison des gradients de densité verts; Les pièces formées par cip présentent un retrait isotrope.
Q2: est-ce que Si₃N₄ peut être joint à des métaux ou d’autres céramiques?
Oui, en utilisant des techniques spécialisées.Brasage actif des métaux(remplisseur Ag-Cu-Ti, par exemple Cusil-ABA) réagit avec Si₃N₄ pour former des intercalaires TiN/Ti, avec des joints de 200 à 400 MPa.Liaison de diffusionAvec Ni ou Mo intercalaires produit des joints à haute température. Le principal défi estInadéquation CTE(Si₃N₄: 3,2 ppm/K vs. acier: 12 ppm/K), qui génère des contraintes de traction résiduelles pendant le refroidissement. Les stratégies d’atténuation comprennent des intercalaires conformes (Cu, Kovar), des transitions composites graduées et l’optimisation de la géométrie des joints afin de minimiser la concentration des contraintes.
Q3: comment Si₃N₄ se compare-t-elle à SiC et ZrO₂ pour les applications structurelles?
Contre SiC:Si₃N₄ offre une résistance à la rupture 2× (6-8 vs. 3-4 MPa·m½) et une résistance aux chocs thermiques supérieure, mais une conductivité thermique inférieure (30 vs 120 W/m·K) et une limite d’oxydation (~1400°C vs 1600°C). Choisissez Si₃N₄ pour les pièces dynamiques/à chocs; SiC pour les échangeurs thermiques statiques à haute température.Contre ZrO₂ (Y-TZP):Si₃N₄ conserve sa force à 1200°C+ (ZrO₂ se dégrade à plus de 800°C en raison de la transformation tétragonal → monoclinique et de la croissance des céréales). ZrO₂ a une ténacité RT plus élevée (8-12 MPa·m½) mais ne convient pas pour un service à haute température soutenu. Si₃N₄ offre le meilleur équilibre global pour les applications structurelles dynamiques à haute température.
Q4: quelles méthodes de CND qualifient les composants bearing-grade Si₃N₄?
Bearing-grade Si₃N₄ subit une CND multimodale selon ISO 26602 et les spécifications du client:(1) essai d’immersion par ultrasons(transducteurs focalisés de 50-100 MHz) détecte les pores, les inclusions et les fissures du sous-sol; diamètre équivalent de 10 μm;(2) tomodensitométrie par rayons xFournit une cartographie volumétrique des défauts 3D avec une résolution de voxel ≤5 μm;(3) inspection de pénétrant Fluorescent (FPI)Révèle des défauts de rupture de surface;(4) vérification de densité d’archimèdeConfirme > 99,9% TD (tolérance: ± 0,002 g/cm³);(5) inspection de surface optiqueSous UV/ lumière visible pour les rayures, les piqûres et la décoloration. Chaque bille de roulement est inspectée individuellement; L’échantillonnage statistique est insuffisant pour les applications critiques pour la sécurité.